-

+86-13404286222
-


Fragen Sie sich jetzt an
+86-13404286222
Fragen Sie sich jetzt an
Ein 4-Tonnen-Kompressorzylinder mit einer Bohrungstoleranz von 0,04 mm und einem Installationsfenster von 11 Wochen deckt in etwa zehn Minuten eine schwache Lieferkette auf. Große Teile versagen beim Zeichnen selten. Sie scheitern bei der dritten Neufixierung, wenn sich das Datum verschoben hat und kein Dokument belegt, wo der Fehler in den Prozess eingetreten ist.
Dieser Leitfaden ist eine Arbeitsmethode für Einkäufer bei der Beschaffung von Dienstleistungen zur Bearbeitung großer Komponenten für Industrieanlagen: Was der Leistungsumfang wirklich abdeckt, wie man einen Maschinenumschlag liest, was ein Qualitätssystem auf dem Papier nachweisen muss und wo die Wochen zwischen der Zeichnungsfreigabe und dem Versand tatsächlich vergehen.
Die Dienstleistungen zur Bearbeitung großer Komponenten umfassen die Endbearbeitung und Maßzertifizierung von gegossenen, geschmiedeten oder geschweißten Teilen mit einem Gewicht von etwa 500 kg bis 20 Tonnen, die nicht auf Standard-Vertikalbearbeitungszentren passen oder die Toleranzen nicht einhalten.
Das Gewicht entscheidet darüber, welchen Kran Sie buchen. Das bearbeitete Merkmal entscheidet darüber, welcher Lieferant ein Angebot machen kann, denn Bohrungsrundheit, Flanschparallelität und Zahnprofil erfordern jeweils eine andere Werkzeugmaschine und eine andere Prüfmethode.
| Komponentengruppe | Arbeitsgewicht | Kritische Bearbeitungsmerkmale | Inspektionsschwerpunkt |
| Kompressorzylinder und Zylinderkörper | 1 bis 5 t | Bohrungsrundheit, Konzentrizität, Dichtflächen | Bohrungsmessung, KMG, Eindringprüfung |
| Blowout-Preventer-Körper | 2 bis 8 t | Ebenheit des Ram-Hohlraums, Dichtungsbohrungen | Ultraschallprüfung, Druckprüfung |
| Hauptwellenflansche für Windkraftanlagen | 3 bis 12 t | Lochkreisteilung, Flanschparallelität | Ultraschallprüfung, Laserverfolgung |
| Zubehör für Dampfturbinen | 1 bis 6 t | Zapfendurchmesser, Schaufelnutprofile | Magnetpulverprüfung, Rundheitsprüfungen |
| Rollen und Universallagersitze | 0,5 bis 8 t | Zylindrizität des Außendurchmessers, Lagerpassungen | Härte- und Rauheitsmessung |
| Zahnstangen und Getriebe | 0,3 bis 3 t | Zahnprofil, kumulative Teilung | Zahnradmessung, Magnetpulverprüfung |
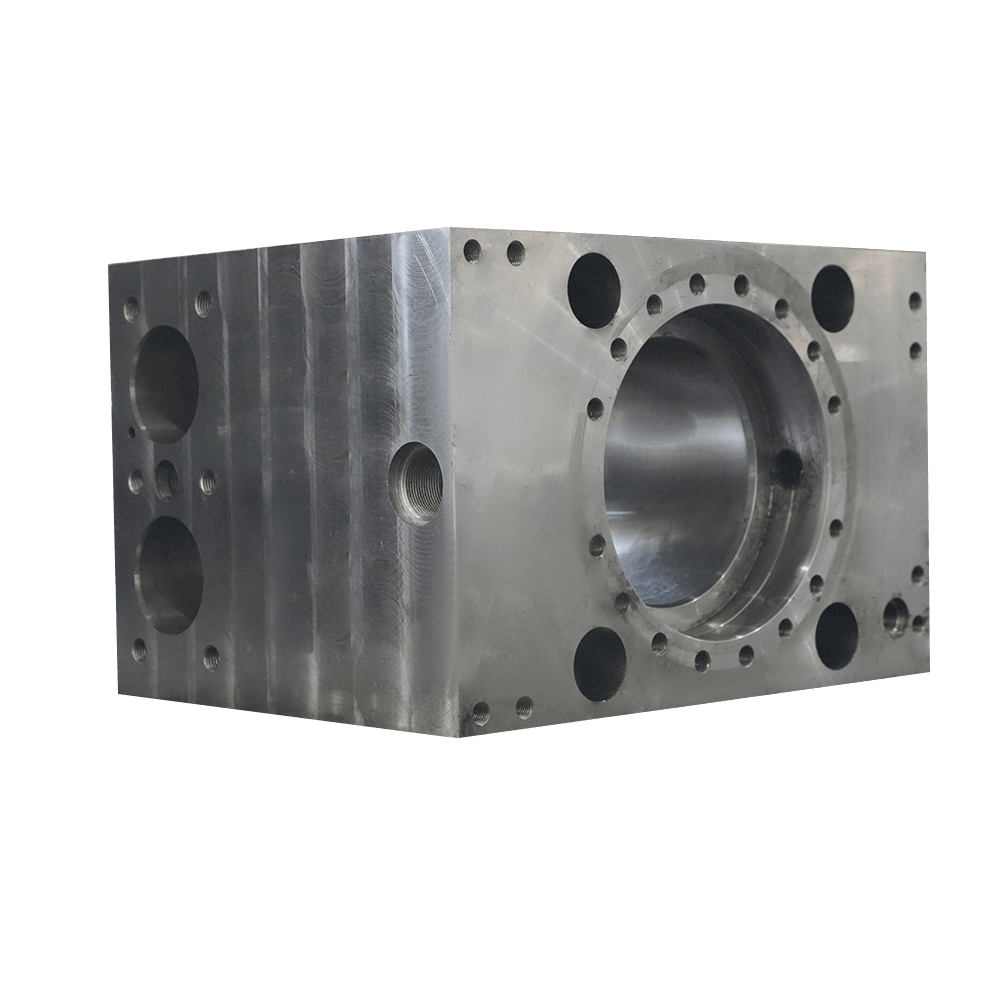
Ein großer Kompressorzylinder zeigt, warum die Reihenfolge wichtig ist. Da das Gussstück ungleichmäßig abkühlt, wird es von einer kompetenten Werkstatt vorgebohrt, lässt die Spannungen abklingen und stellt dann die Bohrung auf einer Maschine fertig, die durchgehend den gleichen Bezugspunkt beibehält.
 Gießen von Herstellern von Kompressorgehäusen Große Kompressoren verfügen in der Regel über robuste Konstruktionskonstruktionen, die hochintensiven Belastungen standhalten und daher über starke Dauerbetriebsfähigkeiten verfügen. Anzeige... Produkt anzeigen →
Wenn ein Lieferant diese Grobbearbeitungssequenz im ersten technischen Gespräch nicht beschreiben kann, zitiert er ein Teil, das er zuvor noch nicht bearbeitet hat, ganz gleich, was in seinem Katalog behauptet wird.
Der Maschinenraum disqualifiziert mehr Lieferanten als der Preis. Ein Langhubbohrwerk, ein für das Werkstückgewicht ausgelegter Tisch und ein Kran, der das Teil drehen kann, sind die Eintrittskarte, nicht das Unterscheidungsmerkmal.
Eine leistungsfähige Werkstatt betreibt eine Kombination von Geräten und nicht eine einzige heroische Maschine: horizontale Bearbeitungszentren, Portalbearbeitungszentren, CNC-Bohrwerke, Hochgeschwindigkeits-CNC-Vertikaldrehmaschinen und vertikale Dreh-Fräszentren. Jeder Typ verfügt über eine andere Funktionsfamilie, und ihre Überschneidung ist es, die einen Job vom kritischen Pfad fernhält.
Diese fünf Antworten unterscheiden Werkstätten, die eine Toleranz für Teile mit mehreren Tonnen einhalten, von Werkstätten, die lediglich eine große Maschine besitzen. Ein Lieferant, der eine Maschinengenauigkeit von 8 Mikrometern angibt, sollte erklären können, wie dieser Wert drei Arbeitsgänge am selben Werkstück übersteht.
Die Materialqualität kann die Bearbeitungszeit um zwei Wochen verlängern oder verkürzen, da hitzebeständige Legierungen mit einem Bruchteil der Geschwindigkeiten von Kohlenstoffstahl schneiden und in dem Moment, in dem die Vorschubgeschwindigkeit ins Stocken gerät, kaltverfestigen.
| Material | Schnittgeschwindigkeit im Vergleich zu 1045-Stahl | Hauptrisiko bei der Bearbeitung | Typische Verwendung |
| Kohlenstoffstahl und Sphäroguss | 100 Prozent | Rattern bei dünnen Abschnitten | Zylinderkörper, Kompressorgehäuse |
| Duplex-Edelstahl 2205 | 40 bis 50 Prozent | Kaltverfestigung bei geringem Vorschub | Flansche, Hülsen, Wellen |
| Inconel 718 (UNS N07718 / 2.4668) | 20 bis 30 Prozent | Schneller Kerbverschleiß an Werkzeugen | Schmiedeteile, Buchsen, Hochtemperaturhülsen |
| Haynes 188 (UNS R30188 / GH5188) | 15 bis 25 Prozent | Schleiffähige Kobaltlegierung, schlechter Spanbruch | Bleche, Bänder und Stäbe für den Einsatz bei hohen Temperaturen |
Bei diesen Multiplikatoren handelt es sich um Planungszahlen, nicht um Marketingaussagen. Eine Werkstatt, die Inconel 718 mit Schnittgeschwindigkeiten für Kohlenstoffstahl anbietet, hat es entweder noch nie bearbeitet oder beabsichtigt, bei der Bestellung Geld zu verlieren.
Auch Sondergüten erfordern eine Lieferkette hinter der Maschine. Schmiedeteile und bearbeitete Teile aus Inconel 718, Haynes 188 und Duplex 2205 Sie verhalten sich an der Spitze unterschiedlich, und ein Lieferant sollte in der Lage sein, Schnittdaten und frühere Arbeitszeugnisse für jede Sorte anzuzeigen, anstatt sie als eine Kategorie zu behandeln.
 Hersteller von Schmiedegussteilen Schmieden und Gießen sind wichtige Metallverarbeitungsverfahren in der Industrie und haben vielfältige Anwendungsmöglichkeiten. Sie weisen erhebliche Unterschiede in Bezug auf ... auf. Produkt anzeigen →
Fordern Sie den Inspektions- und Testplan an, bevor Sie nach dem Preis fragen. Das ITP ist das einzige Dokument, das die Verantwortung für jede Dimension zuweist, und ein Lieferant, der nicht innerhalb eines Tages ein Dokument ausstellen kann, wird auch unter Termindruck kein Dokument ausstellen.
Ein funktionsfähiges System für große Teile umfasst Magnetpulver- und Ultraschallprüfung, Härteprüfung, Messung der Oberflächenrauheit sowie kalibrierte Mikrometer und Messschieber, die nach einem dokumentierten Kalibrierungsplan geführt werden. Geschulte Vollzeitinspektoren sind wichtiger als die Instrumentenliste, da tonnenschwere Teile an den Etappenpunkten und nicht erst am Ende geprüft werden.
Referenzprojekte verkürzen die Bewertung. Lieferanten, die an etablierte Anlagenbauer wie DANIELI, KOBELCO, ANDRITZ und ROSS liefern, haben bereits Audits bestanden, die die meisten Käufer bei einem einzigen Besuch nicht reproduzieren können. Die Prozessdisziplin dahinter Hochpräzise Bearbeitung großer Bauteile ist auch eine faire Checkliste zum Vergleich mit dem schriftlichen Verfahren eines Lieferanten.
Sicherheitskritische Teile legen die Messlatte noch einmal höher. Ein Blowout-Preventer-Körper wird vor dem Versand mittels Ultraschallprüfung und Druckprüfung geprüft, und die Unterlagen werden mit dem Teil versendet.
 Hersteller von Ölbrunnen-Blowout-Preventern Ölbrunnen-Blowout-Preventer Mehr anzeigen Produkt anzeigen →
Ein bearbeitetes Bauteil mit einem Gewicht von 3 bis 5 Tonnen benötigt normalerweise 14 bis 18 Wochen von der Zeichnungsfreigabe bis zum Versand, wobei das Gießen oder Schmieden den größten Teil dieser Zeit in Anspruch nimmt.
Die Verfolgung der Maschinenwerkstatt rettet selten einen Zeitplan, da die Grobbearbeitung auf den Spannungsabbau und die Endbearbeitung auf den Rohschnitt wartet, um die verbleibende Verformung zu beseitigen. Dokumentation, zerstörungsfreie Prüfung und Verpackung können parallel zum letzten Durchgang ausgeführt werden, und bei dieser Überlappung sind realistischerweise ein oder zwei Wochen erzielbar.
Die entscheidende Frage ist nicht, wer eine Maschine findet, sondern wer das Maßprotokoll unterschreibt, wenn eine Bohrung außerhalb der Toleranz liegt.
Die Rechenschaftspflicht aus einer Hand ist das praktische Argument. Wenn der Rohling und das fertige Teil von derselben Organisation stammen, hat eine Nichtkonformität einen Eigentümer statt drei, und die Korrekturmaßnahme betrifft den Prozess und nicht den Vertrag. Für Standardteile mit geschlossenen Spezifikationen und großzügigen Toleranzen funktionieren Zwischenhändler immer noch gut.
Planen Sie 14 bis 18 Wochen ab Zeichnungsfreigabe für ein 3 bis 5 Tonnen schweres Bauteil ein. Das Gießen oder Schmieden dauert etwa 5 bis 6 Wochen, die Endbearbeitung 3 bis 4 Wochen und die Prüfung mit Dokumentation etwa 1 Woche. Neue Muster verlängern die Zeit um 2 bis 3 Wochen.
Auf einem gut gewarteten Bohr- oder Portalzentrum ist eine Maschinengenauigkeit von etwa 8 Mikrometern erreichbar, die Teiletoleranz hängt jedoch von der Anzahl der Setups und der thermischen Kontrolle ab. Realistische Fertigtoleranzen für Bohrungen und Lagerpassungen bei Teilen mit mehreren Tonnen liegen im Bereich von 0,02 bis 0,05 mm, wenn das Teil innerhalb einer Bezugskette bleibt.
Alle Nickel-, Kobalt- oder Duplex-Qualitäten. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) und Duplex-Edelstahl 2205 schneiden mit 15 bis 50 Prozent der Schnittgeschwindigkeit von Kohlenstoffstahl und erhärten schnell. Fordern Sie Schnittdaten und ein vorheriges Arbeitszeugnis in derselben Besoldungsgruppe an.
Haltepunkte, eine Geräteliste mit Kalibrierungsstatus, Akzeptanzkriterien pro Zeichnung, ZfP-Methoden und -Abdeckung, Materialrückverfolgbarkeit anhand der Chargennummer und der Name der Person, die die endgültige Freigabe unterzeichnet.
 Nr. 16 Dayuanli Road, Yunting Street, Jiangyin City, Provinz Jiangsu, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Benutzerdefinierte große Komponenten Mechanische Verarbeitungshersteller