-

+86-13404286222
-


Fragen Sie sich jetzt an
+86-13404286222
Fragen Sie sich jetzt an
Die Antwort ist keine allgemeingültige Lösung. Für Hochleistungsgeräte bieten geschmiedete Teile das beste Verhältnis von Festigkeit zu Kosten für hochzyklische Ermüdungs- und stoßbelastete Komponenten. Gussteile gewinnen, wenn die Geometrie komplex ist oder die Werkzeugkosten über ein ausreichendes Volumen amortisiert werden können; Geschweißte Fertigungen werden zur einzigen wirtschaftlichen Option für übergroße Baugruppen und Wartungsteile mit geringem Volumen. Das Auswahlkriterium ist nicht allein das Material, sondern die Kombination aus Geometrie, Lastkollektiv und Losgröße.
Unter Festigkeit-Kosten-Verhältnis versteht man in diesem Zusammenhang die funktionale mechanische Leistung, die pro Einheit der gesamten Herstellungskosten, einschließlich Material, Werkzeuge, Bearbeitung, Inspektion und Transport, erreicht wird.
Der Werkstattvergleich beginnt mit drei Zahlen: Ermüdungsfestigkeit, Teilekosten und Designfreiheit. Keine einzelne Route gewinnt alle drei. Schmieden erhöht die Ermüdungsfestigkeit, ist jedoch mit höheren Werkzeug- und Bearbeitungskosten verbunden. Gussteile bieten die größtmögliche geometrische Freiheit und den niedrigsten Stückpreis bei Stückzahl, allerdings ist die Ermüdungsfestigkeit in der Regel geringer. Das Schweißen liegt dazwischen und kann dazu führen, dass Teile entstehen, die zu groß für ein einzelnes Schmiede- oder Gussstück sind, aber es führt eine Schweißzone ein, die die Lebensdauer einschränken kann.
| Attribut | Geschmiedet | Besetzung | Geschweißte Fertigung |
| Relative Dauerfestigkeit | Hoch | Grundlinie | Mittel |
| Relative Teilekosten | Hochest | Am niedrigsten | Mittel |
| Wirtschaftlichste Charge | 10-100 Stück | 500 Stück | 1-10 Stück |
| Materialausbeute | 60-75 % | 85-90 % | 80-85 % |
Die Tabelle ist ein Ausgangspunkt. Die eigentliche Entscheidung hängt immer vom Lastkollektiv und der Losgröße ab. Ein 5-Tonnen-Gussgehäuse kann geschmiedet werden, aber die Werkzeugkosten wären absurd, es sei denn, das Volumen ist sehr groß. Aus diesem Grund wird das Verhältnis von Festigkeit zu Kosten pro Teil und nicht pro Material bewertet.
Für einen Ölfeld-Blowout-Preventer-Körper, eine sicherheitskritische Konstruktion mit Hochdruckeindämmung, wird oft ein geschmiedeter Körper spezifiziert, auch wenn ein Gusskörper billiger wäre. Das inhärente Fehlerrisiko von Gussteilen, insbesondere kleine Hohlräume, die unter Druck wachsen können, macht das Schmieden zur bevorzugten Methode für druckführende Geräte.
Schmieden ist die wirtschaftlichste Methode, wenn das Teil wiederholten Belastungen, Stoßbelastungen oder hoher Biegebeanspruchung standhalten muss. Beim Gesenkschmieden wird der Kornfluss an der Kontur des Teils ausgerichtet, wodurch eine höhere Ermüdungsgrenze erreicht wird als bei der gleichen Legierung in Gussform.
Für ein Zahnrad aus 40CrNiMo-Stahl zeigen Branchenerfahrungen im Allgemeinen eine Ermüdungsgrenze von 560–600 MPa im geschmiedeten und luftgekühlten Zustand, verglichen mit 430–470 MPa für die gleiche Legierung im gegossenen und wärmebehandelten Zustand. Diese 25–30 %ige Verbesserung rechtfertigt die Werkzeugkosten, wenn das Teil Millionen von Lastzyklen durchläuft.
Die Materialfamilie ist ebenso wichtig wie der Prozess. Duplex-Edelstahl 2205 und Nickellegierungen wie Inconel 718 werden häufig wegen ihrer Kombination aus Festigkeit und Korrosionsbeständigkeit in maritimen und petrochemischen Anwendungen geschmiedet.
 Schmiede- und Gussdienstleistungen für komplexe Metallteile Die Wahl zwischen Schmieden und Gießen hängt von der Komplexität und dem Volumen des Teils ab. Das Schmieden sorgt für Festigkeit und Kornfluss, während das Gießen endkonturnahe Formen mit inneren Hohlräumen erzeugt, wodurch die Bearbeitungs- und Werkzeugkosten gesenkt werden. Produkt anzeigen →
Guss ist im Hinblick auf Festigkeit und Kosten führend, wenn die Teilegeometrie komplex ist, interne Hohlräume erforderlich sind oder das Produktionsvolumen eine Werkzeugamortisation zulässt. Die Fähigkeit, endkonturnahe Formen herzustellen, ist der größte Kostenfaktor.
Beispielsweise wird ein großes Kompressorzylindergehäuse fast immer gegossen, da kein Schmiedeprozess die inneren Öffnungen und Rippen ohne umfangreiche Bearbeitung herstellen kann. Ein Guss, der mit einer Materialausnutzung von 85–90 % beginnt, reduziert das Vorbearbeitungsvolumen um bis zu 40 % im Vergleich zu einem Vollschmiedestück.
Gussteile erfordern Disziplin bei der zerstörungsfreien Prüfung. Schrumpfungsporosität, Gasporen und Entmischung müssen durch die Anschnittkonstruktion kontrolliert und durch Magnetpartikel- oder Ultraschallprüfung überprüft werden. Die Festigkeit eines Gussteils ist nur so gut wie die Qualität des Gussteils.
 Besetzunging of Compressor Housings for Heavy-Duty Applications Große Kompressorgehäuse erfordern robuste Gussteile, die hohen Belastungen standhalten. Fortschrittliche Verfahren sorgen für strukturelle Stabilität und Sicherheit und sind daher für verschiedene Industriebereiche geeignet. Produkt anzeigen →
Schweißen ist die Methode mit dem besten Verhältnis zwischen Festigkeit und Kosten, wenn das Teil zu groß oder zu komplex ist, um in einem Stück geschmiedet oder gegossen zu werden, oder wenn die Losgröße zu klein ist, um den Einsatz von Werkzeugen zu rechtfertigen. Bei einer einmaligen Reparatur einer 10-Tonnen-Walze übertrifft das Schweißen alle Alternativen.
Durch geschweißte Fertigungen können unterschiedliche Materialien kombiniert werden, beispielsweise niedriglegierter Basisstahl mit einer verschleißfesten Auflage oder eine gegossene Nabe, die mit einer gewalzten Platte verbunden ist. Die Schweißzone ist jedoch das schwächste Glied: Eine ordnungsgemäß qualifizierte Stumpfnaht in Baustahl liefert normalerweise 80–90 % der Festigkeit des Grundmaterials, daher muss dies bei der Konstruktion berücksichtigt werden.
Bei Hochleistungsgeräten werden geschweißte Teile in der Regel vor der Endbearbeitung spannungsarm geglüht. Dies ist ein entscheidender Produktionsschritt bei Jiangyin Huanming Machinery Co., Ltd., wo Präzisionsdrehen, Bohren und Schleifen eingesetzt werden, um Endtoleranzen von 8 Mikrometern zu erreichen, nachdem schweißbedingte Verformungen entfernt wurden.
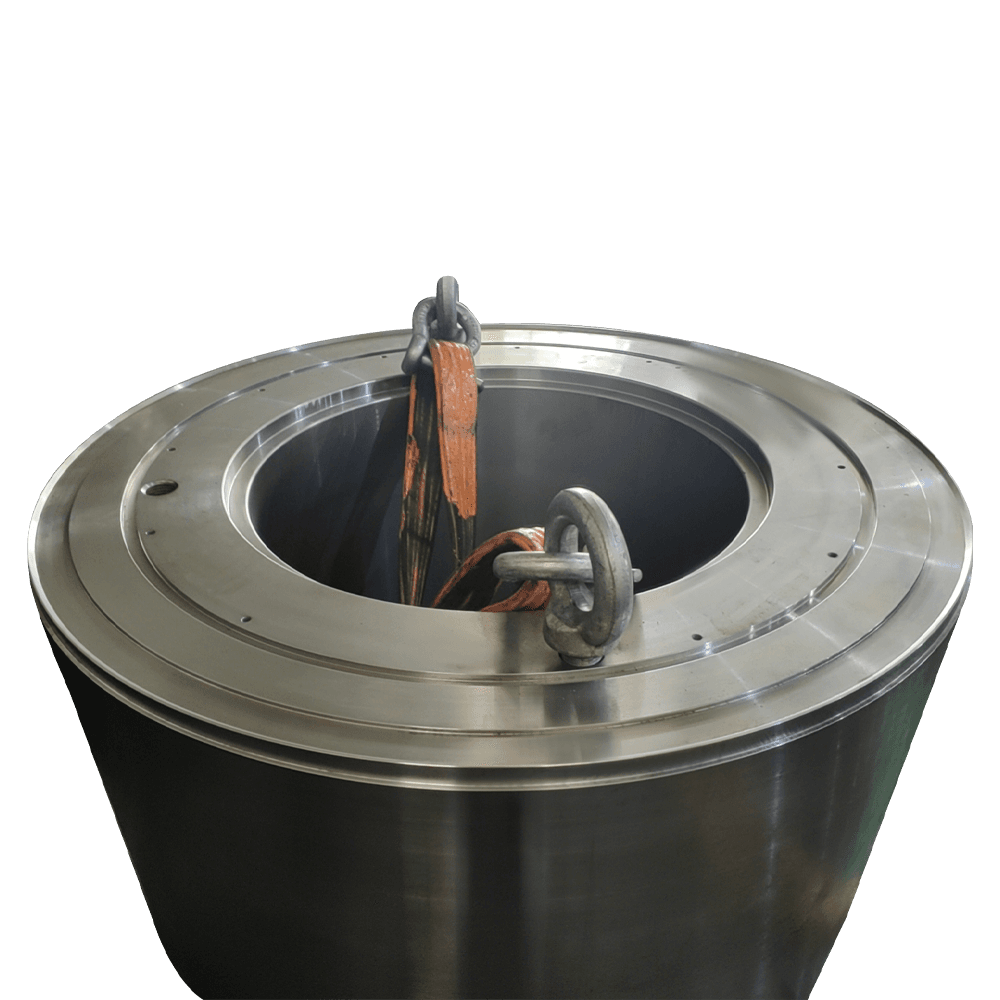 Hoch-Speed Transmission Gears for Precision Power Transmission Diese Zahnräder bestehen aus hochfesten Legierungen und sind präzisionsgefertigt, um Geräusche und Vibrationen zu minimieren. Sie sorgen für eine effiziente Energieübertragung in der Luft- und Raumfahrt, im Automobilbau und im Baumaschinenbau. Produkt anzeigen →
Befolgen Sie diesen vierstufigen Rahmen, um schnell und vertretbar für sich selbst eine Entscheidung zu treffen. Es wurde in Beschaffungsprüfungen bei Jiangyin Huanming Machinery für metallurgische, Öl- und Gas- sowie Windkraftkomponenten eingesetzt.
Für ein Hochgeschwindigkeitsgetriebe mit einer Nennleistung von 20.000 Nm und einem Jahresbedarf von 40 Stück ist ein Gesenkschmieden gerechtfertigt. Bei einem gegossenen Pumpenkörper mit komplexen Innenkanälen und einer Bestellung von 1.000 Stück ist Guss der klare Gewinner. Für einen Windkraft-Hauptwellenflansch mit einem Durchmesser von mehr als 2 Metern und einer Stückzahl von 5 ist eine Schweißfertigung aus gewalztem Blech der einzig sinnvolle Weg.
Der vollständige Entscheidungsprozess ist in unserem technischen Artikel dokumentiert Schmiede- und Gussteile . Für eine bestimmte Teilezeichnung ist der schnellste Weg: Wenden Sie sich an das technische Team mit Lastfall und Zielvolumen.
Keine einzelne Route ist die beste. Geschmiedete Teile überzeugen durch Ermüdung bei hohen Zyklen und Stoßbelastung. Gussteile überzeugen durch komplexe Geometrie und hohe Stückzahlen. Geschweißte Teile überzeugen bei übergroßen Anwendungen mit geringem Volumen. Grundlage für die Entscheidung sind Geometrie, Lastkollektiv und Losgröße.
Nur wenn das Teil nicht ermüdungsdominiert ist. Durch Gießen können die Kosten für eine komplexe Form um 20–40 % gesenkt werden, die Ermüdungsgrenze kann jedoch um 25–30 % sinken. Bei sicherheitskritischen rotierenden Teilen erfordert ein Streckentausch eine vollständige Neuqualifizierung.
Eine hochwertige Schweißnaht aus niedriglegiertem Stahl erreicht im Allgemeinen 80–90 % der Festigkeit des Grundmetalls. Das Schmieden desselben Stahls ist isotrop und in Richtung des Kornflusses stärker. Schweißen ist für statische und niederfrequente Belastungen geeignet, erfordert jedoch eine Ermüdungsanalyse für zyklische Belastungen.
Der wichtigste Faktor ist die Losgröße, da die Werkzeugkosten amortisiert werden müssen. Eine Schmiedematrize kann das Zehnfache eines Gussmodells kosten; Eine geschweißte Fertigung erfordert keine Werkzeuge, erfordert jedoch eine sorgfältige Spannungsentlastung und Inspektion.
 Nr. 16 Dayuanli Road, Yunting Street, Jiangyin City, Provinz Jiangsu, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Benutzerdefinierte große Komponenten Mechanische Verarbeitungshersteller