-

+86-13404286222
-


Fragen Sie sich jetzt an
+86-13404286222
Fragen Sie sich jetzt an
Die Beschaffung von Komponenten für HPGR-Rollenreifen ähnelt viel eher dem Kauf eines rotierenden Druckbehälters als dem Kauf eines Ersatzteils. Am Kopf eines Zement- oder Mineralkreislaufs sitzt eine Hochdruckmahlwalze, und der Reifen ist die einzige Komponente, die tausende Male pro Stunde auf das Erzbett trifft. Ein Reifen, der 0,2 mm außerhalb der Toleranz ankommt oder dessen Härtekarte an der bearbeiteten Oberfläche stoppt, fällt in der Werkstatt des Lieferanten nicht aus. Es scheitert mitten in der Kampagne, in einer Nachtschicht, während der Feed noch läuft.
Beschaffungsteams behandeln den Reifen oft so, wie sie ein Pumpengehäuse behandeln: Erstellen Sie eine Zeichnung, vergleichen Sie drei Angebote, bestätigen Sie den Liefertermin. Diese Routine gilt so lange, bis der erste Satz Reifen in einem Bruchteil der voraussichtlichen Lebensdauer verbraucht ist. Die Variablen, die über das Ergebnis entscheiden, stehen lange vor dem ersten Schnitt fest und umfassen die Sauberkeit des Stahls, die Reduzierung der Schmiedeleistung, die Wärmebehandlungstiefe, die Bolzenretention, den Inspektionsumfang und die Bereitschaft des Lieferanten, alles zu dokumentieren.
Ein HPGR-Rollenreifensatz ist die komplette rotierende Verschleißbaugruppe einer Hochdruck-Schleifwalze: der geschmiedete oder gegossene Reifenkörper, die durch Bolzen oder geschweißte Panzerung gebildete Schleiffläche, die Welle, die Drehmomentübertragungs-Sperranordnung und die Lager- und Gehäusegruppe, die die Walze unter Last positioniert.
Der Rollenreifen ist der austauschbare Außenring, der auf der Rollenwelle montiert ist. Es trägt die Stollen oder Auflagen, die die eigentliche Schleiffläche bilden, und ist das einzige Teil der Maschine, das im Rahmen eines geplanten Wartungszyklus verbraucht und ausgetauscht werden kann.
Walzendurchmesser und spezifische Anpresskräfte sind seit drei Jahrzehnten gestiegen, und die technologische Weiterentwicklung der HPGR-Rollenreifen ist der gleichen Kurve gefolgt: schwererer Abschnitt, größere Härte, dichteres Stollenmuster und strengere Rundlaufkontrolle in jeder Phase.
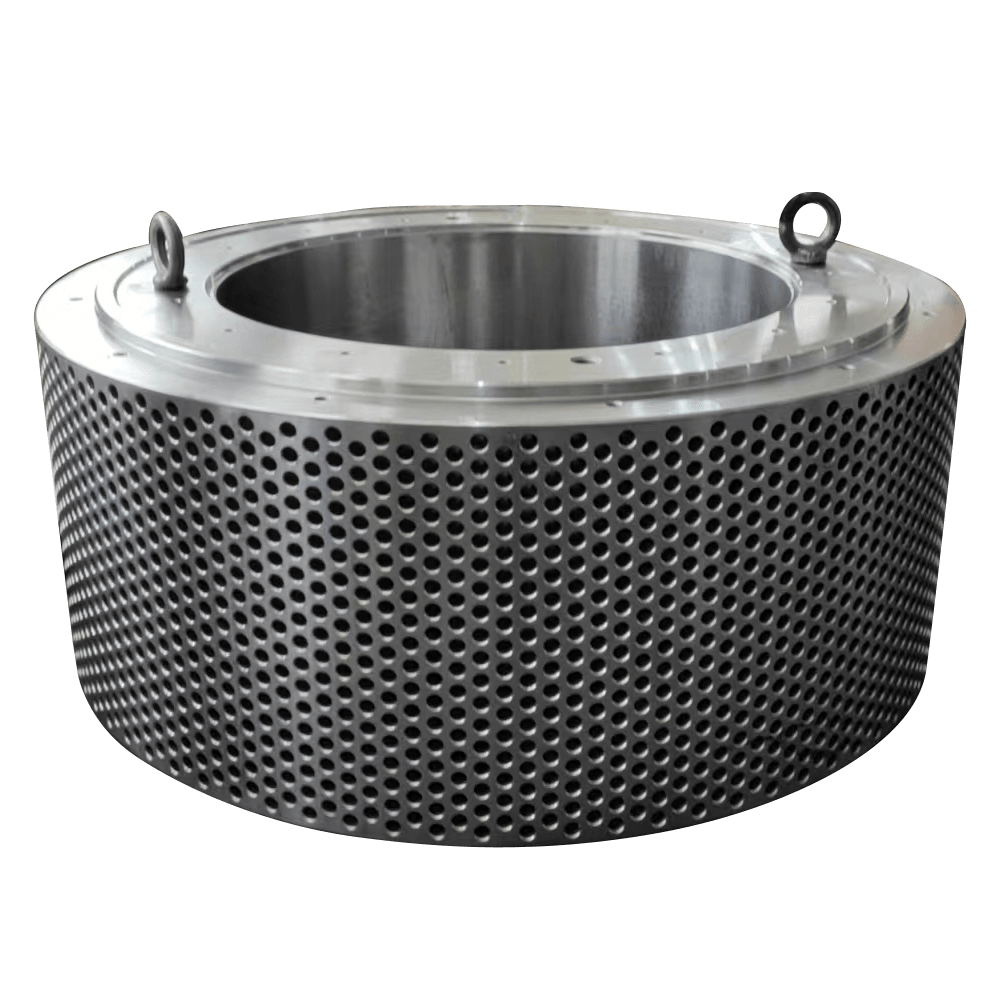 Hersteller von HPGR-Reifenteilen und Rollen Die Walze ist ein wichtiger Ausrüstungsbestandteil der Walzenmühle und wird hauptsächlich in der Bergbauindustrie, der metallurgischen Industrie, der chemischen Industrie, der Zementindustrie usw. eingesetzt. Produkt anzeigen →
Die meisten vorzeitigen Ausfälle von HPGR-Reifen werden durch Materialqualität, Schmiedereduzierung und Wärmebehandlung entschieden, nicht durch die endgültige Bearbeitungstoleranz. Ein Reifen, der die Presse mit unzureichender Reduktion verlässt, weist eine Seigerung in der Mittellinie auf, die durch keine spätere Wärmebehandlung entfernt wird, und diese Seigerung wird zu einem Risspfad, sobald die Spikes beginnen, Last zu übertragen.
Der zweite wiederkehrende Spezifikationsfehler ist die Angabe der Härte als einzelne Zahl. Ein Reifen mit 340 HB auf der bearbeiteten Fläche und 260 HB in 40 mm Tiefe verhält sich völlig anders als einer, der 320 HB über die gleiche Tiefe hält, auch wenn beide die eingehende Härteprüfung bestehen.
Genau aus diesem Grund gehört die Materialroute in die Beschaffungsentscheidung. Zulieferer wie Jiangyin Huanming Machinery Co., Ltd. führen Gießen, Schmieden, Schweißen und Schwerzerspanung unter einem Dach durch, was die Schleife zwischen einer bei der Wärmebehandlung festgestellten Härteabweichung und den im Schmiedeplan ergriffenen Korrekturmaßnahmen verkürzt.
 Hersteller von Schmiedegussteilen Schmieden und Gießen sind wichtige Metallverarbeitungsverfahren in der Industrie und haben vielfältige Anwendungsmöglichkeiten. Sie weisen erhebliche Unterschiede in Bezug auf ... auf. Produkt anzeigen →
Spikereifen dominieren das Schleifen von Hartgestein und Zementrohmaterial, da Hartmetallstollen die Schleiftextur erneuern, wenn die Matrix abgenutzt wird. Geschweißte Overlay-Reifen sind bei weicheren, feineren Futtermitteln und in Betrieben sinnvoll, die bereits über qualifizierte Schweißkapazitäten vor Ort verfügen.
Die Kauffrage ist nicht, welche Oberfläche generell besser ist, sondern welche zu Ihrer Aufgabegröße, Ihrer spezifischen Presskraft und den Wartungsmöglichkeiten, die Sie tatsächlich vor Ort haben, passt.
Eine vollständige Lieferdatei für einen HPGR-Rollenreifen enthält fünf Dokumentengruppen: Materialzertifizierung, Wärmebehandlungsaufzeichnungen, volumetrische und Oberflächen-ZfP-Berichte, Maß- und Rundlaufaufzeichnungen sowie Daten zur Spike- oder Overlay-Verifizierung.
Bestellungen, bei denen diese Dokumente im Voraus genannt werden, enden selten in Streitigkeiten, da die Abnahmekriterien vor dem Einschmelzen des Stahls vereinbart werden.
Unrundheit und Härtekonsistenz sind wichtiger als die reine Durchmessergenauigkeit, da ein Reifen in einem in Millimetern gemessenen Belastungsspalt arbeitet und jede Abweichung mit der Trennkraft multipliziert wird.
| Parameter | Allgemein angegebener Wert | Was passiert, wenn es verpasst wird? |
| Reifenaußendurchmesser | 1,0 bis 2,4 m, matched to the machine frame | Der Walzenspalt kann ohne Unterlegscheiben nicht auf den gewünschten Wert eingestellt werden |
| Rundlauffehler nach der Endbearbeitung | Wird unter etwa 0,10 mm gehalten | Zyklische Belastung, unebenes Bett und Vibration bei hohem Druck |
| Körperhärte | 300 bis 380 HB on the machined face | Oberflächenermüdung und vorzeitiges Herausziehen des Bolzens |
| Härtetiefe | Eine definierte Kurve auf 30 oder 50 mm | Ein weicher Kern verformt sich unter der Trennkraft plastisch |
| Noppenmusterteilung | Innerhalb von etwa 1 mm vom Zeichnen | Tragen Sie Bänder und örtliche Rillen im Gesicht |
| Bohrung und Welle passen | Übermaß definiert durch Zeichnung, keine manuelle Anpassung | Kriechen auf der Welle, Reibverschleiß und Rissbildung an der Keilnut |
Durch die Qualifizierung sollte die Prozessverantwortung überprüft werden und nicht Katalogansprüche, denn ein Lieferant, der Schmelzen, Schmieden, Wärmebehandlung, Hartauftragung und Endkontrolle im Rahmen eines Qualitätssystems kontrolliert, kann einen Fehler bis zu seiner Quelle zurückverfolgen, anstatt darüber zu streiten.
Die Beschaffung großer Reifen funktioniert am besten, wenn der Lieferant beauftragt wird, während die Spezifikation noch offen ist. Wo Reifen, Welle und Gehäuse zusammen bezogen werden, lohnt sich Kontaktaufnahme mit dem Fertigungsteam früh genug, um die Zeichnung, den Materialweg und den Prüfplan in einem Durchgang aufeinander abzustimmen.
Ein gut spezifizierter Spikereifen im Zementrohschliff läuft normalerweise 8.000 bis 12.000 Stunden, bevor die Spikes einer Wartung bedürfen, und der Reifenkörper ist normalerweise für ein oder zwei Erneuerungszyklen geeignet. Reifen, die an Härte oder Unrundheitskontrolle verlieren, erreichen oft in der Hälfte dieser Zeit den gleichen Zustand.
Beide Strecken sind in Produktion. Geschmiedete Reifen dominieren bei großen Hochdruckinstallationen, da das Schmieden die innere Porosität schließt und eine gleichmäßigere Härtereaktion liefert, während Gussreifen bei kleineren Walzen und im Niederdruckbetrieb weiterhin üblich sind.
Angabe der Härte als einzelner Oberflächenwert und Behandlung der Prüfdatei als optional. Käufer, die die Härtekurve, den Bolzenhaltetest und die ZfP-Akzeptanzstufe bereits im Angebotsstadium festlegen, eliminieren den größten Teil des Risikos, das später als vorzeitiger Verschleiß auftritt.
Ja, und es verkürzt normalerweise den Montagezyklus. Ein Zulieferer mit Guss-, Schmiede-, Schweiß- und Großbearbeitungskapazitäten kann die Bohrungspassung an die tatsächliche Welle anpassen und nicht an eine Nennzeichnung, wo die meisten Beschwerden über die Konzentrizität entstehen.
 Nr. 16 Dayuanli Road, Yunting Street, Jiangyin City, Provinz Jiangsu, China
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Benutzerdefinierte große Komponenten Mechanische Verarbeitungshersteller